


Por favor, deixe -nos uma mensagem
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 Xiamen Greenair Precision Machinery Co., Ltd.
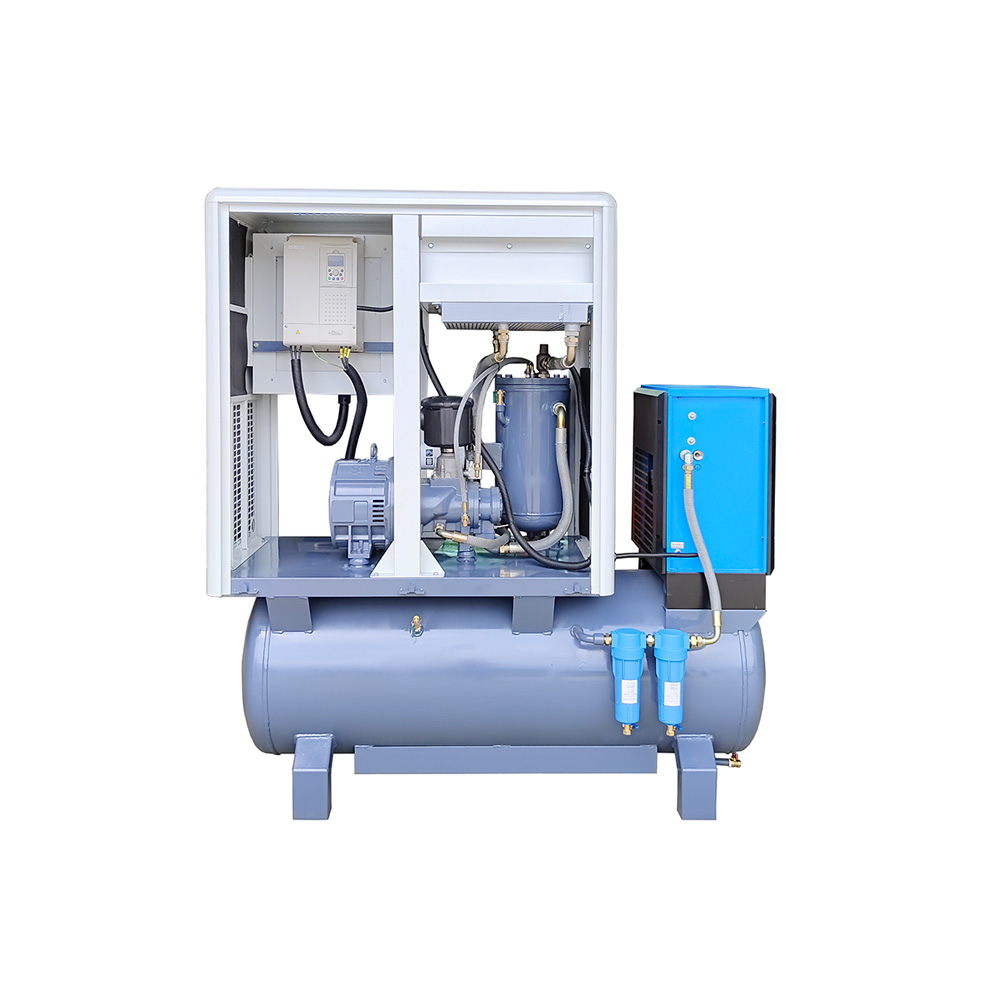
Uma máquina a laser puxa o ar em pulsos, não em uma curva suave. Durante a perfuração, a máquina exige uma explosão de gás de alta pressão; entre cortes cai para um fluxo de purga; quando a válvula auxiliar se abre em uma placa espessa, a demanda instantânea pode exceder a saída do compressor por vários segundos. Sem armazenamento adequado, três coisas acontecem em sequência:
É por isso que as linhas de corte a laser são especificadas a 16 bar ou mais, enquanto uma oficina geral de fábrica opera de 7 a 8 bar: os circuitos auxiliares da máquina precisam de alta pressão no bico e o buffer deve ficar acima disso com margem para os pulsos de demanda. O buffer não é um acessório em uma célula de laser – é o componente que converte um consumidor pulsante em uma carga constante que seu sistema de ar comprimido pode alimentar.
✅ Resumindo: o dimensionamento do armazenamento de um laser envolve a absorção de pulsos de demanda a 16 bar, e não o consumo médio diário de ar. É por isso que vasos subdimensionados aparecem como defeitos nas bordas muito antes que alguém perceba um problema no manômetro.
O volume de armazenamento responde a uma pergunta: por quanto tempo o buffer pode suprir o pico de consumo da máquina enquanto o compressor a reabastece? Dimensione-o com a fórmula de balanço de massa em vez de adivinhar:
V = (Q_demanda − Q_oferta) × t ÷ ΔP
Onde V é o volume necessário, Q_demanda o pico de consumo da máquina nos circuitos dos bicos, Q_supply a saída do compressor na pressão da linha, t a duração do pulso de demanda (normalmente 3–15 segundos para rajadas perfurantes) e ΔP a faixa de pressão que você permite entre carga e descarga (normalmente 1–2 bar). Exemplo resolvido: um pulso de 2 m³/min de consumo acima de uma saída de compressor de 3 m³/min por 10 segundos em uma faixa de 1,5 bar precisa de aproximadamente (0,5 × 10/60) ÷ 1,5 ≈ 0,06 m³ - trivial apenas para o compressor, mas a especificação do OEM da máquina é sempre maior, porque a restrição real é a estabilidade da pressão na cabeça de corte, não o equilíbrio de energia de uma perfuração.
É por isso que a prática de campo chega às faixas abaixo – trate-as como pontos de partida e sempre confirme com as especificações do fabricante da sua máquina:
Potência laser | Armazenamento típico recomendado (lado de 16 barras) |
1–3 kW | 300–500 litros |
4–6 kW | 500–1.000 litros |
8–12 kW | 1.000–2.000 litros |
15 kW+ | 2.000 L+, muitas vezes dividido em dois recipientes |
Dois erros de dimensionamento dominam as instalações reais: compartilhar um pequeno recipiente entre o laser e o resto da planta (os retificadores da oficina roubam a reserva de pulso do laser) e dimensionar de acordo com o fluxo médio em vez da demanda de pico de pulso. Se a sua célula laser compartilha utilidades com a produção geral, dedique o buffer ao laser ou adicione uma válvula de retenção e seu próprio armazenamento a montante da máquina. Antes de fazer o pedido, peça a Greenker que execute o cálculo do pulso em relação ao modelo real da sua máquina e à faixa de placas - a maioria das cotações chega abaixo do tamanho porque o vendedor citou o fluxo médio.
✅ Resumindo: use a fórmula para uma verificação de integridade e, em seguida, dimensione de acordo com a especificação de pulso de pico do OEM da máquina. O objetivo é o armazenamento que estabilize a pressão da cabeça – o consumo médio é o denominador errado.
O mesmo recipiente desempenha duas funções diferentes dependendo do gás auxiliar, e confundir os dois é um erro comum de projeto.
O corte a ar comprimido usa ar seco e filtrado como gás auxiliar – a opção mais barata para aço carbono em bitolas finas a médias. Aqui, o amortecedor de 16 barras estabiliza diretamente a demanda de assistência da máquina, e a qualidade do ar é crítica: a óptica da cabeça de corte requer ar limpo e seco (normalmente partículas de ar de classe 2 de qualidade ISO 8573-1/umidade de classe 2 ou melhor, de acordo com as especificações OEM da máquina). O transporte de óleo é o assassino silencioso – uma única dose de névoa de óleo do compressor pode cobrir o vidro protetor e seu fornecedor de lentes será o único vencedor.
O corte com nitrogênio utiliza nitrogênio de alta pressão para aço inoxidável e alumínio - de um suprimento a granel ou de um gerador local alimentado pelo compressor de parafuso da oficina. Neste layout, o recipiente a montante do gerador estabiliza o ar de alimentação do qual dependem as peneiras moleculares de carbono do gerador, enquanto um tampão de alta pressão separado a jusante (ou um suprimento de N2 líquido a granel) cobre o pico de consumo de corte da máquina. Os geradores de nitrogênio produzem um fluxo constante, mas não conseguem seguir sozinhos o perfil de pulso do laser; o armazenamento a jusante absorve os picos, e seu subdimensionamento é a principal causa de queda de pureza e alarmes de purga no nitrogênio gerado. Greenker oferece esse layout de buffer duplo como configuração padrão para células de corte de aço inoxidável.
✅ Resumindo: Para corte a ar, dimensione o buffer de 16 barras para estabilizar os pulsos de assistência da máquina. Para corte de nitrogênio, lembre-se de que existem dois buffers com duas tarefas: estabilização da alimentação antes do gerador e cobertura de pico depois dele.
Pacotes integrados de 16 bar – compressor, secador, filtração e recipiente em uma estrutura base – tornaram-se o padrão para células laser, mas a qualidade da integração varia muito. Avalie qualquer pacote em relação a esta lista:
Greenker constrói pacotes de 16 barras dedicados a laser – uma máquina VSD dedicada combinada com seu trem de armazenamento e purificação em uma estrutura base – como uma linha central para células de laser de fibra, e cada recipiente no pacote é enviado com seu arquivo de certificação completo. Para oficinas que cortam aço inoxidável com nitrogênio, a mesma linha configura o layout de buffer duplo descrito na seção 3. A fábrica por trás dela, Xiamen Greenair Precision Machinery Co., Ltd., produz equipamentos de pressão para mais de 100 mercados de exportação desde 2008.
✅ Resumindo: um pacote integrado é tão bom quanto seu componente mais fraco – verifique a classificação de 16 barras de ponta a ponta, a colocação do tampão no lado seco e os próprios documentos da embarcação.
P: Posso usar um recipiente padrão de 8 barras em uma linha de laser de 16 barras? R: Não. O vaso deve corresponder à pressão mais alta em sua seção da linha. Um recipiente de 8 bar com alimentação de 16 bar apresenta risco de ruptura, não passará na inspeção e anula o caminho da garantia da máquina.
P: Um navio grande é melhor do que dois navios menores? R: Funcionalmente, o volume total é o que estabiliza a pressão, e dois vasos proporcionam flexibilidade de layout e redundância para manutenção. Muitas células de alta potência dividem deliberadamente o armazenamento – um a montante e outro próximo à máquina – o que também encurta a tubulação de alta pressão da qual o laser realmente extrai. A Greenker fornece configurações de armazenamento único e de armazenamento dividido, dependendo do layout da célula.
P: Com que frequência o vaso deve ser drenado e inspecionado durante o trabalho com laser? R: Drene diariamente (ou verifique a descarga do dreno automático) e inspecione internamente de acordo com os regulamentos locais de vasos de pressão - normalmente anualmente ou no intervalo definido pela sua seguradora. As células laser de alta resistência condensam mais água do que as oficinas gerais, portanto, não assuma a tarefa leve de uma oficina lenta.
Envie à Greenker sua potência de laser, alcance de placa, gás auxiliar (ar ou nitrogênio) e modelo de máquina, e a equipe de engenharia retornará um cálculo de tamanho de buffer e uma cotação de pacote de 16 bar – máquina dedicada, trem de armazenamento e purificação do lado seco, arquivo de certificação incluído. Pare de deixar que a ondulação da pressão decida a qualidade da sua borda.
Telefone: +86 18606982933
Correio: GJL700418@163.com
Site: www.greenair-x.com
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.